Berita Industri
Rumah / Berita / Berita Industri / Mesin Bending Tabung Nilon: Panduan Praktis untuk Pemilihan dan Pengoperasian
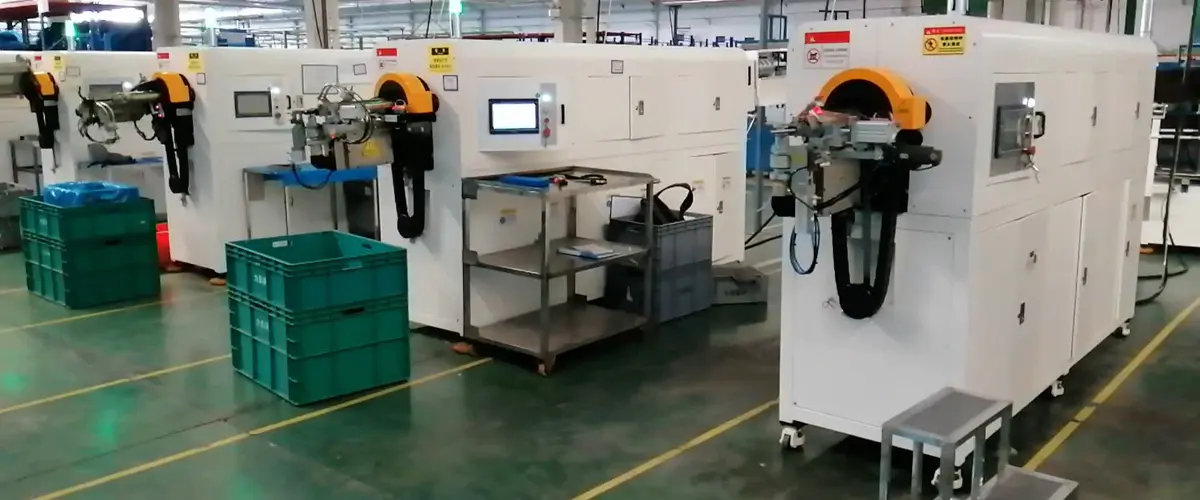
Tabung nilon ada di mana-mana begitu Anda mulai mencarinya. Ia membawa saluran bahan bakar dan uap pada kendaraan, udara terkompresi dalam sistem rem pneumatik, cairan pendingin melalui penukar panas, dan media lain yang tak terhitung jumlahnya pada peralatan dan mesin umum. Membengkokkan pipa dengan rapi, tanpa menghancurkan dinding atau membuatnya tampak lelah dan lonjong, merupakan latihan yang berbeda dengan menekuk tembaga atau baja. Mesin pembengkok tabung nilon dibuat berdasarkan perbedaan itu. Dalam artikel ini kita akan membahas fungsi sebenarnya dari mesin ini, perbedaannya dengan penyok logam, dan detail kecil yang menentukan apakah suatu bagian yang keluar dari mesin terlihat benar atau menuju ke tempat sampah.
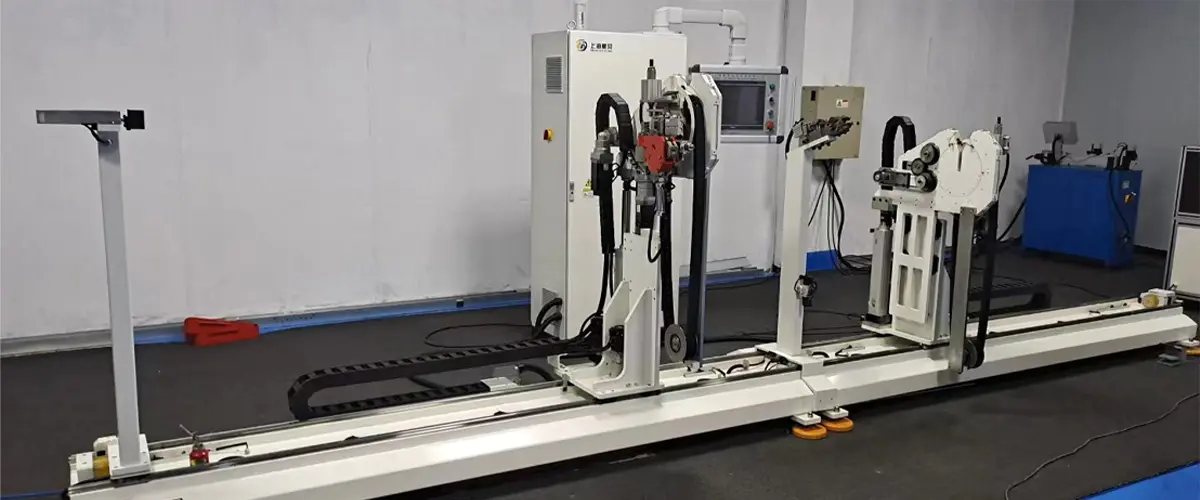
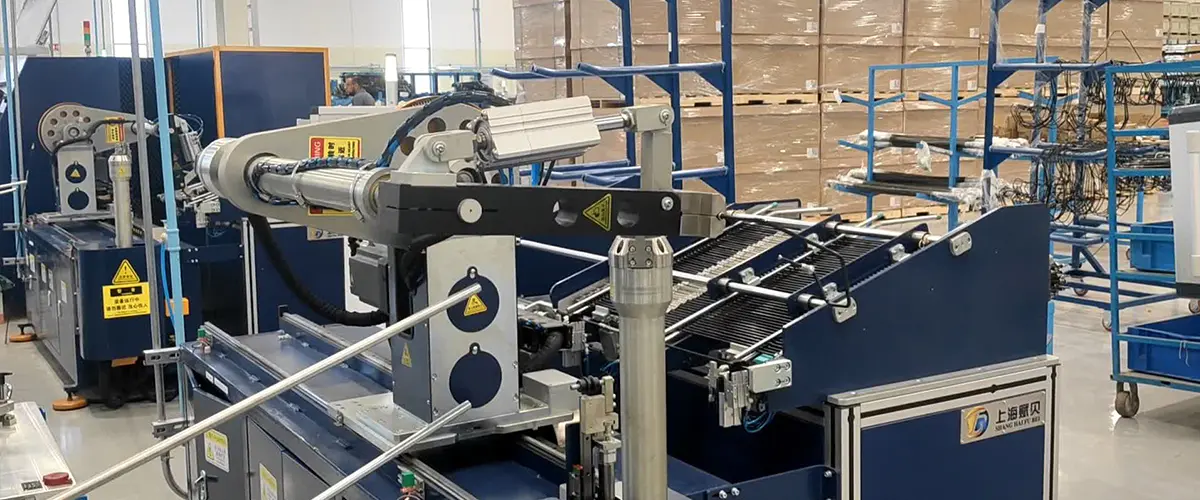
A mesin pembengkok tabung nilon adalah penyok yang dikontrol CNC yang dipasang untuk pipa plastik — nilon, PA6, PA11, PA12, dan kualitas poliamida serupa — bukan untuk logam. Gerakan dasarnya adalah gerakan yang dapat dikenali oleh tangan tabung mana pun: tabung dijepit, dimasukkan ke panjang yang benar, diputar ke bidang yang benar, dan kemudian ditarik mengelilingi cetakan lentur sementara mandrel menopang bagian dalam dinding.
Perbedaannya terletak pada seberapa hati-hati segala sesuatunya diatur. Tabung poliamida lebih lembut dan jauh lebih elastis dibandingkan tembaga atau baja, sehingga perkakas, posisi mandrel, tekanan penjepitan, dan kecepatan tikungan semuanya harus lebih lembut. Cetakan pembengkok biasanya dijalankan dengan jari-jari yang lebih besar dibandingkan dengan diameter tabung, dan cetakan penyeka serta sepatu pemandu dibentuk untuk menopang tabung alih-alih menggoresnya.
Jika ada satu area yang patut diperhatikan, itu adalah kontrol mandrel. Tarik mandrel sedikit terlalu dini dan bagian dalam tikungan menjadi rata; tahan terlalu lama dan permukaannya bisa lecet. Pada mesin yang diatur dengan baik, waktunya diprogram dan dapat diulang, dan dapat disesuaikan secara terpisah untuk setiap material.
 Mesin Bending Tabung Nilon untuk Tabung PA6 dan PA66 Pemanasan, pembengkokan, dan pendinginan terintegrasi mendukung pembentukan tabung nilon dengan suhu terkontrol dan umpan servo untuk produksi multi-tikungan yang berulang. Lihat Produk →
Siapa pun yang hanya membengkokkan logam akan melihat perbedaannya pada beberapa bagian pertama. Nilon pegas mundur lebih jauh, mudah tergores, dan dapat roboh di bawah penjepit sehingga tabung kuningan dapat terlepas. Mengetahui perbedaan tersebut membuat pemilihan mesin dan perkakas menjadi jauh lebih mudah.
| Karakteristik | Tabung nilon / PA | Aluminium dan tembaga | Baja |
|---|---|---|---|
| Springback setelah membungkuk | Tinggi; membutuhkan kompensasi dalam program pengendalian | Sedang | Rendah hingga sedang |
| Diperlukan dukungan internal | Mandrel atau colokan hampir selalu dibutuhkan | Biasanya dibutuhkan | Dibutuhkan untuk radius yang ketat |
| Resiko menjadi rata | Tinggi, apalagi dengan dinding tipis | Sedang | Rendah |
| Penandaan permukaan | Tinggi; permukaan lembut mudah lecet | Sedang | Rendah |
| Bantuan panas | Terkadang membantu | Jarang dibutuhkan | Jarang digunakan |
Konsekuensi praktisnya adalah bahwa penyok yang dimaksudkan untuk pekerjaan poliamida biasanya ditentukan dengan radius tekukan minimum yang lebih lebar, gerakan servo yang lebih halus, dan mandrel yang bergerak maju dalam busur terkendali alih-alih diseret melalui lubang.
Kebanyakan penyok nilon terlihat serupa di toko, tetapi beberapa subsistem menentukan apa yang sebenarnya dapat dihasilkan oleh mesin tertentu.
Seleksi dimulai dari bagiannya, bukan katalognya. Daftar pertanyaan yang singkat mempersempit bidang dengan cepat.
Jika suku cadang Anda adalah PA atau tingkat poliamida lainnya, mesin yang dikonfigurasikan untuk nilon sejak awal akan menghemat banyak percobaan dan kesalahan di kemudian hari. Perkakas, profil mandrel, dan parameter kontrol semuanya berbeda dari pengaturan tabung logam.
Mesin Bending Pipa PA untuk Tabung Nilon dan Kelas Poliamida Pemanasan, pembengkokan, dan pendinginan terintegrasi dengan umpan servo membantu menjaga konsistensi termal dan hasil multi-tekuk yang berulang untuk pipa PA6 dan PA66. Lihat Produk → Hampir setiap cacat pada pembengkokan nilon muncul dalam daftar pendek yang sama.
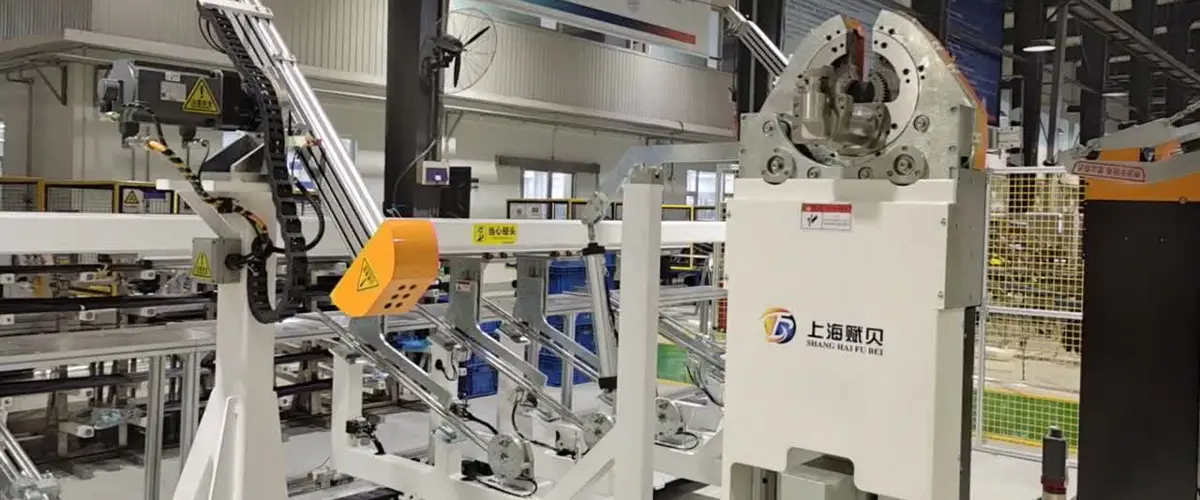
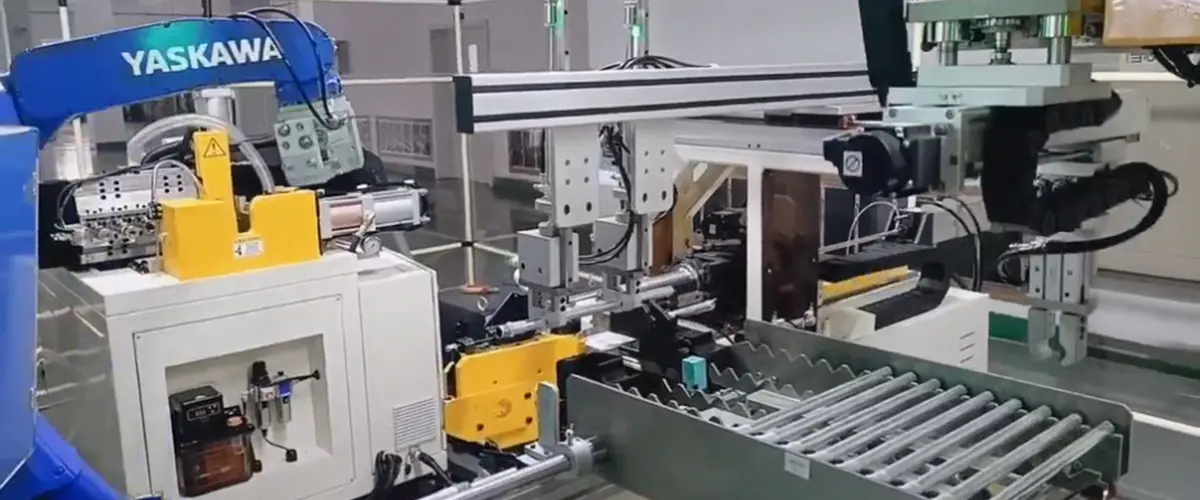
Setelah proses pembengkokan stabil, langkah alami selanjutnya adalah mengeluarkan operator dari siklus. Penyok tabung nilon dapat dipasangkan dengan bongkar muat otomatis, dan dari sana diintegrasikan ke dalam jalur yang juga melakukan pembentukan ujung, chamfering, inspeksi, dan pengepakan.
Untuk pipa poliamida, hal ini berarti cengkeraman yang lembut, perpindahan antar stasiun secara hati-hati, dan tidak ada penanganan keras yang akan menggores permukaan akhir. Keuntungan sebenarnya adalah kemampuan untuk mengulang: komponen demi komponen tetap sama sepanjang shift, dan tidak melayang seiring operator melakukan ban menjelang penghujung hari.
Mesin Bending Pipa Satu Kepala Otomatis Penuh untuk Tabung Logam Pembengkokan pemuatan-ke-keluaran otomatis dengan Siemens PLC dan penggerak servo penuh mendukung produksi batch berulang untuk tabung baja, aluminium, dan tembaga. Lihat Produk → Pembengkokan nilon terdengar sederhana hingga suatu bagian tiba dengan tujuh tikungan di tiga bidang, toleransi bagian yang ketat, dan volume mingguan yang tidak memberikan ruang untuk pengerjaan ulang. Pada titik inilah pengetahuan proses dan konfigurasi mesin menjadi lebih penting dibandingkan spesifikasi brosur.
Kami telah membangun peralatan pemrosesan tabung di Shanghai sejak tahun 2012, mulai dari mesin bender dan mesin pembentuk ujung hingga peralatan chamfering, spinning, dan crimping, serta jalur otomatis yang disesuaikan untuk aplikasi otomotif dan AC. Mesin kami menggunakan penggerak servo, antarmuka mesin manusia, dan kontrol komputer, dan kami lebih memilih mengonfigurasi mesin di sekitar Anda daripada memberikan model standar dan berharap Anda beruntung. Jika Anda menginginkan latar belakang, kami profil perusahaan menjelaskan cara kami bekerja.
Untuk gambaran yang lebih luas dalam proses pengambilan keputusan, panduan memilih mesin bending tabung nilon mencakup bidang yang sama dari sudut yang sedikit berbeda, dan ini merupakan pendamping yang berguna untuk artikel ini.
Pembengkokan tabung nilon adalah subjek kecil dengan banyak detail, dan detail biasanya menentukan hasilnya: ketika mandrel ditarik ke belakang, seberapa keras penjepit menutup, seberapa halus permukaan cetakan selesai. Jadikan mesin dan prosesnya benar dan bagian-bagiannya menjadi bersih, dapat diulang, dan biasa-biasa saja — itulah yang diinginkan oleh seorang insinyur produksi. Jika Anda mengerjakan bagian tertentu, kami selalu dengan senang hati membahas tabung, radius, dan volume serta membantu Anda menentukan konfigurasi mana yang masuk akal.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Gedung A, Jalan Tangming No. 299, Kawasan Industri Shihudang, Distrik Songjiang, Shanghai, Cina
Hak Cipta © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Dicadangkan Pabrik Peralatan Pengolahan Pipa Otomatis