Berita Industri
Rumah / Berita / Berita Industri / Mesin Bending Pipa PA: Panduan Praktis untuk Produksi Tabung yang Andal
Pipa PA bukanlah versi tabung tembaga atau baja yang diperbesar, dan mesin pembengkok pipa PA bukan sekadar penyok logam dengan cetakan berbeda. Tabung poliamida memiliki pola pegas yang berbeda, sensitivitas permukaan yang berbeda, dan mode kegagalan yang berbeda. Jika Anda pernah melihat tikungan yang tampak rapi berubah menjadi garis rata atau tertekuk setelah klem dibuka, Anda pasti tahu bahwa mesin, perkakas, dan pengaturannya harus bekerja sebagai satu sistem.
Kami telah menghabiskan waktu bertahun-tahun membuat peralatan pemrosesan tabung di Shanghai, dan pembelajaran dari toko kami sendiri sangatlah sederhana: menentukan tabung, mengontrol tikungan, dan membuktikan hasilnya. Panduan ini membahas poin-poin praktis yang kami diskusikan dengan tim produksi sebelum proyek pembengkokan tabung PA berpindah dari sampel ke keluaran serial. Jika Anda menginginkan konteks yang lebih luas, Anda dapat membaca lebih lanjut tentang latar belakang pemrosesan tabung kami .
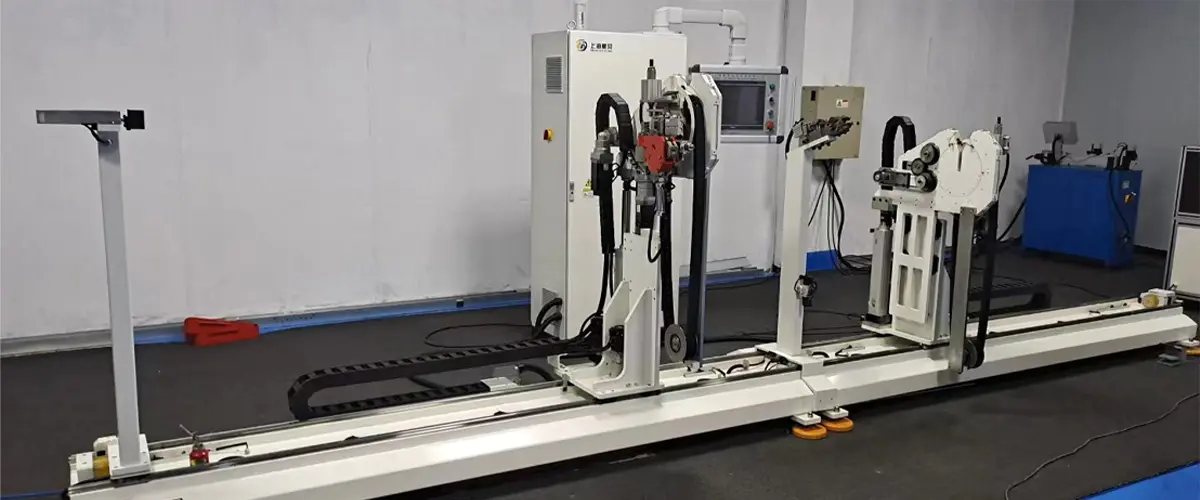
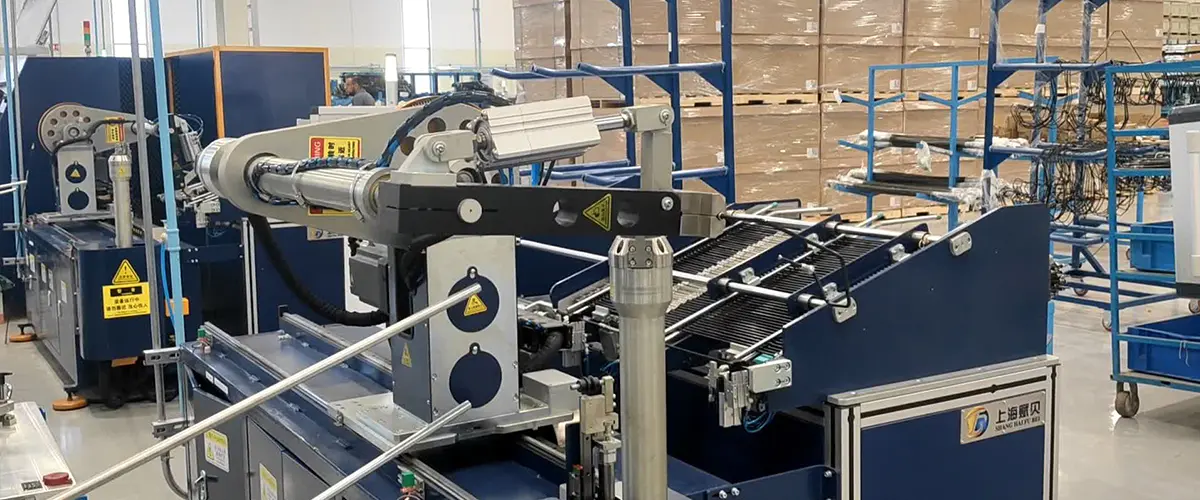
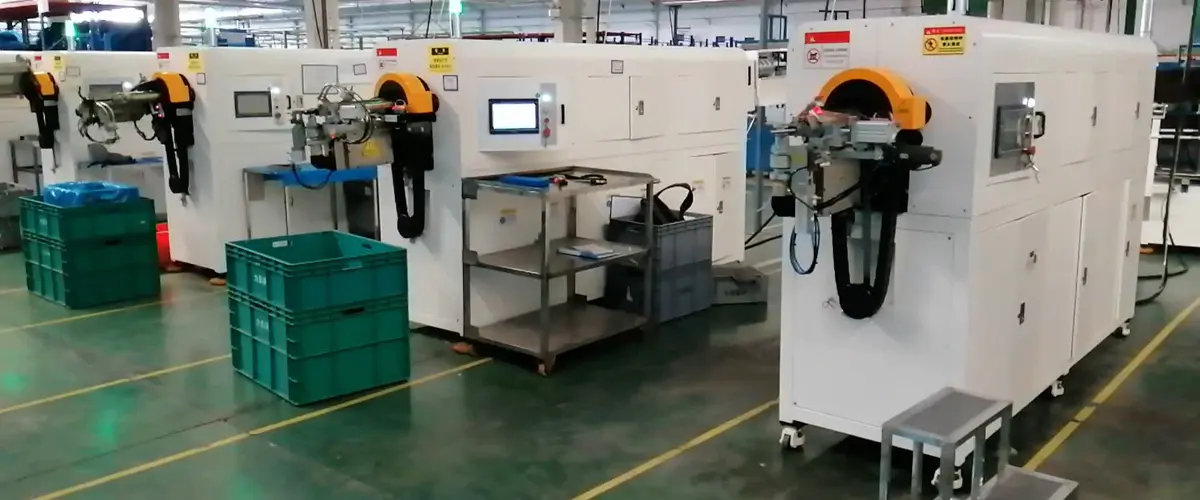
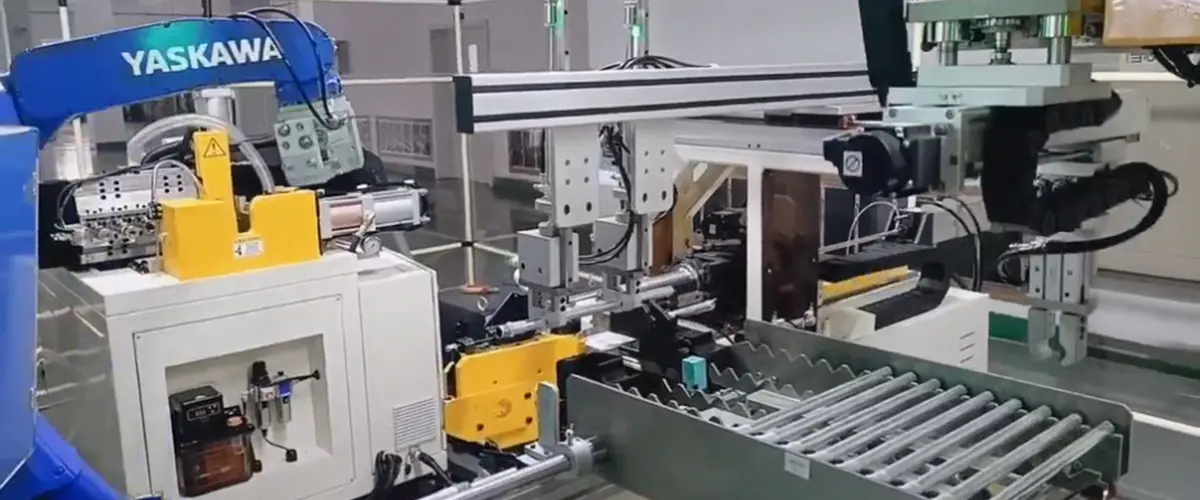
A Mesin pembengkok pipa PA membentuk tabung poliamida melalui urutan yang terkontrol: mengumpan, menjepit, membengkokkan, membongkar. Cetakan tikungan mengatur radius garis tengah. Penjepit mati menahan tabung pada cetakan. Cetakan tekanan mengikuti bagian luar tikungan dan membantu mengontrol aliran material. Pada beberapa pengaturan, wiper die atau penyangga internal dapat digunakan untuk mengurangi perataan dan kerutan. Bedanya dengan PA adalah materialnya mendorong ke belakang secara berbeda. Bahannya elastis, sensitif terhadap suhu dan kelembapan, dan seringkali lebih rentan terhadap tanda permukaan dibandingkan logam.
Pada sebuah mesin produksi, kemampuan yang penting bukan sekedar sudut tekuk maksimum. Ini adalah pengulangan: panjang umpan yang sama, sudut tikungan yang sama, dan koreksi springback yang sama pada bagian pertama dan keseribu. Sumbu yang dikontrol servo, penyimpanan resep, dan antarmuka manusia-mesin yang jelas menjadikannya praktis. Alat berat yang dipilih dengan baik juga harus memungkinkan operator menyesuaikan gaya penjepit, kecepatan tekukan, dan kompensasi tanpa membuat setiap perubahan menjadi percobaan yang panjang.
Poliamida adalah satu keluarga, bukan satu bahan. Nilai PA6, PA66, PA11, PA12, dan gabungan dapat terlihat serupa pada gambar tetapi berperilaku berbeda pada penyok. Ketebalan dinding, toleransi diameter luar, kekakuan resin, kadar air, dan kondisi penyimpanan semuanya mempengaruhi hasil. Itulah sebabnya resep tikungan yang disalin dari satu batch mungkin memerlukan penyesuaian untuk batch berikutnya.
Sifat-sifat tersebut tidak membuat PA mustahil untuk dibengkokkan. Mereka membuat disiplin pengaturan menjadi lebih penting. Mesin yang dapat menahan gaya penjepit yang stabil dan mengulangi sudut tekukan yang tepat jauh lebih berharga dibandingkan mesin yang hanya menawarkan kapasitas nominal besar.
Saat kami menjalankan uji coba, kami biasanya mengerjakan lima variabel sebelum menilai mesin atau perkakasnya. Urutannya penting, karena mengubah dua variabel sekaligus dapat menyembunyikan penyebab sebenarnya dari tikungan buruk.
Setelah artikel pertama, periksa tikungan untuk mengetahui ovalitas, penipisan dinding, tanda, dan kesalahan sudut. Kemudian jalankan batch kecil dan periksa kembali poin yang sama. Suatu proses yang bekerja pada satu sampel tetapi mencakup lebih dari dua puluh bagian belum siap untuk diproduksi.
Perkakas adalah tempat mesin yang bagus menjadi proses yang baik. Alur cetakan tikungan harus sesuai dengan diameter tabung dan menopang dinding luar tanpa menjepitnya. Penjepit dan cetakan tekanan harus menyentuh tabung pada area yang luas, karena pembebanan titik adalah penyebab umum timbulnya tanda dan deformasi. Jika tikungannya kencang atau tabungnya berdinding tipis, wiper die atau penyangga internal mungkin diperlukan untuk mengontrol bagian dalam tikungan.
Untuk tabung PA, perkakas yang bersih dan kering juga penting. Pelumas yang membantu pembengkokan logam dapat menarik debu atau mempengaruhi perakitan selanjutnya, sehingga pelumas apa pun harus disetujui untuk bahan dan penggunaan akhirnya. Kontrol mesin harus memungkinkan penyesuaian yang baik pada sudut tikungan, kompensasi springback, dan panjang umpan, dengan resep yang dapat dikunci atau dikontrol berdasarkan tingkat izin.

Gunakan tabel di bawah ini sebagai titik awal untuk spesifikasi mesin atau tinjauan pemasok. Ini bukan pengganti uji coba tikungan, namun membantu memisahkan pertanyaan yang mempengaruhi produksi dari pertanyaan yang hanya terlihat bagus di brosur.
| Bidang keputusan | Apa yang harus dikonfirmasi | Mengapa itu penting |
|---|---|---|
| Spesifikasi tabung | Kelas PA, diameter luar, dinding, toleransi, kondisi kelembaban | Nilai PA yang berbeda muncul kembali secara berbeda dan mungkin memerlukan dukungan yang berbeda. |
| Geometri tikungan | Jari-jari garis tengah, sudut tikungan, panjang lurus, jarak bebas | Jari-jari yang sempit dan garis lurus yang pendek meningkatkan risiko ovalitas dan marka. |
| perkakas | Alur mati, bahan sisipan, wiper atau penyangga internal | Kontak yang buruk dapat menghancurkan, menandai, atau meratakan tabung bahkan pada mesin yang mampu. |
| Kontrol | Sumbu servo, penyimpanan resep, koreksi springback, tingkat akses | Pengulangan bergantung pada pengaturan stabil dan perubahan terkontrol. |
| Validasi | Artikel pertama, pemeriksaan batch, uji kebocoran atau tekanan jika diperlukan | Sebuah tikungan yang tampak benar masih harus dibuktikan memenuhi persyaratan perakitan. |
Jika Anda juga membandingkan kelompok materi, panduan memilih a mesin pembengkok tabung nilon memberikan konteks yang berguna pada perkakas dan penanganan tabung.
Tabung PA umum digunakan pada saluran cairan dan udara otomotif, rakitan AC, dan sistem pneumatik industri, meskipun tingkat dan persetujuan pastinya bergantung pada aplikasinya. Di area ini, mesin pembengkok jarang dinilai sendiri. Hal ini dinilai berdasarkan apakah dapat menghasilkan tikungan yang konsisten sesuai dengan langkah perakitan berikutnya tanpa pengerjaan ulang.
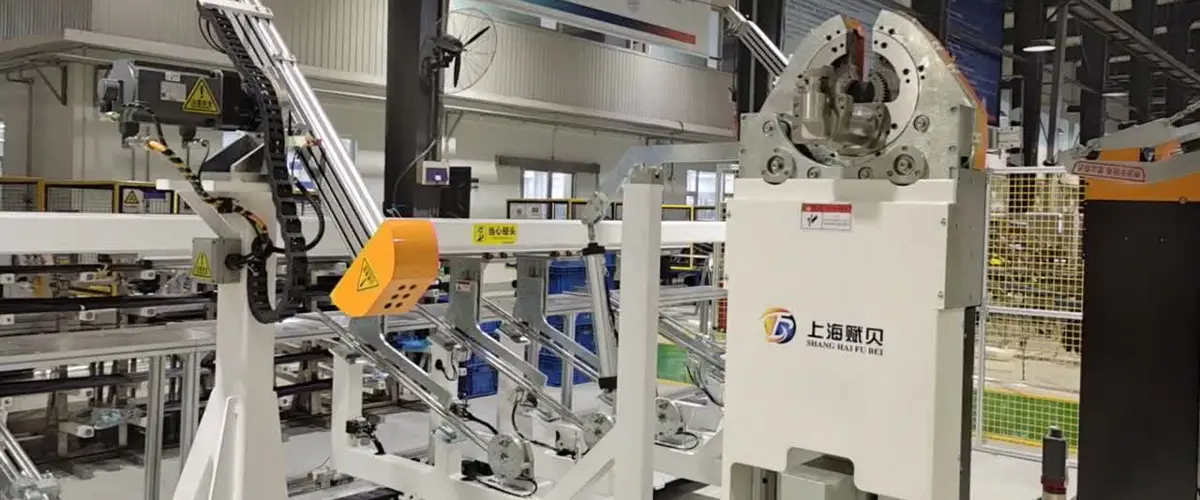
Untuk produksi, rencanakan mesin sebagai bagian dari sebuah jalur, bukan sebuah pulau. Pertimbangkan bagaimana tabung akan dimuat, bagaimana bagian yang sudah jadi akan dibongkar, di mana inspeksi akan dilakukan, dan bagaimana pergantian akan dicatat. Jika sel yang sama menjalankan beberapa nomor komponen tabung PA, perubahan resep yang cepat dan identifikasi perkakas yang jelas dapat menghemat lebih banyak waktu dibandingkan peningkatan kecil pada kecepatan tikungan maksimum.
Perawatannya tidak mewah, tetapi di sinilah banyak masalah tikungan dapat dicegah. Periksa perkakas dari keausan, pemolesan, dan penumpukan pada awal setiap shift. Periksa sisipan penjepit apakah ada potongan atau perataan. Pastikan pemandu umpan sejajar dan sensor bersih. Simpanlah catatan kecil tentang pemeriksaan sudut tikungan dan perubahan kompensasi sehingga penyimpangan dapat terlihat sebelum menjadi potongan.
Operator juga harus mengetahui seperti apa tikungan yang bagus untuk setiap nomor komponen. Sedikit tanda mungkin hanya bersifat kosmetik pada satu tabung dan cacat pada tabung lainnya. Sampel penerimaan yang jelas, pencahayaan yang baik, dan rute eskalasi yang singkat untuk suku cadang yang meragukan lebih bermanfaat bagi kualitas daripada manual panjang yang tidak dibaca oleh siapa pun.
Memilih mesin pembengkok pipa PA sebenarnya adalah soal kesesuaian: kesesuaian antara tabung, perkakas, sistem kontrol, dan rutinitas produksi. Mulailah dengan gambar tabung dan tikungan, jalankan uji coba yang cermat, dan validasi sejumlah kecil sebelum ditingkatkan. Jika Anda mengirimkan kepada kami tabung sampel, gambar tikungan, dan target waktu siklus, kami dapat membantu Anda mengerjakan detail praktis dan memilih konfigurasi yang sesuai dengan pekerjaan tersebut.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Gedung A, Jalan Tangming No. 299, Kawasan Industri Shihudang, Distrik Songjiang, Shanghai, Cina
Hak Cipta © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Dicadangkan Pabrik Peralatan Pengolahan Pipa Otomatis